Sandstrahlen ist bei uns kein Reinigungsschritt nebenbei, sondern die messbare Grundlage jeder folgenden Beschichtung. Zulieferer aus Maschinen-, Metall- und Stahlbau beauftragen es, um Rohteile, Schweißkonstruktionen oder Altbauteile in einen definierten, beschichtungsbereiten Zustand zu bringen – vom Einzelstück bis zur Serie.
Verfahren im Detail
Beim Sandstrahlen tragen wir Rost, Zunder, Altbeschichtungen und Verunreinigungen mechanisch ab und stellen einen definierten Oberflächenzustand her. Entscheidend ist nicht nur die Sauberkeit, sondern die kontrollierte Rauheit: Sie bestimmt, wie gut eine nachfolgende Pulver-, Lack- oder Spritzmetallschicht haftet. Strahlmittel, Korngröße und Druck wählen wir passend zum Werkstoff und zum geforderten Reinheitsgrad – und überprüfen das Ergebnis messtechnisch.
Über die Wahl des Strahlmittels steuern wir, was am Bauteil passiert:
- Stahlkies und Stahlgranulat – kraftvolles Entzundern und Reinigen von Stahl und Guss
- Edelstahlgranulat – für nichtrostende Stähle und Aluminium
- Korund – scharfkantiges Aufrauen für maximale Haftung
- Glasperlen – Mattieren und Verdichten der Oberfläche
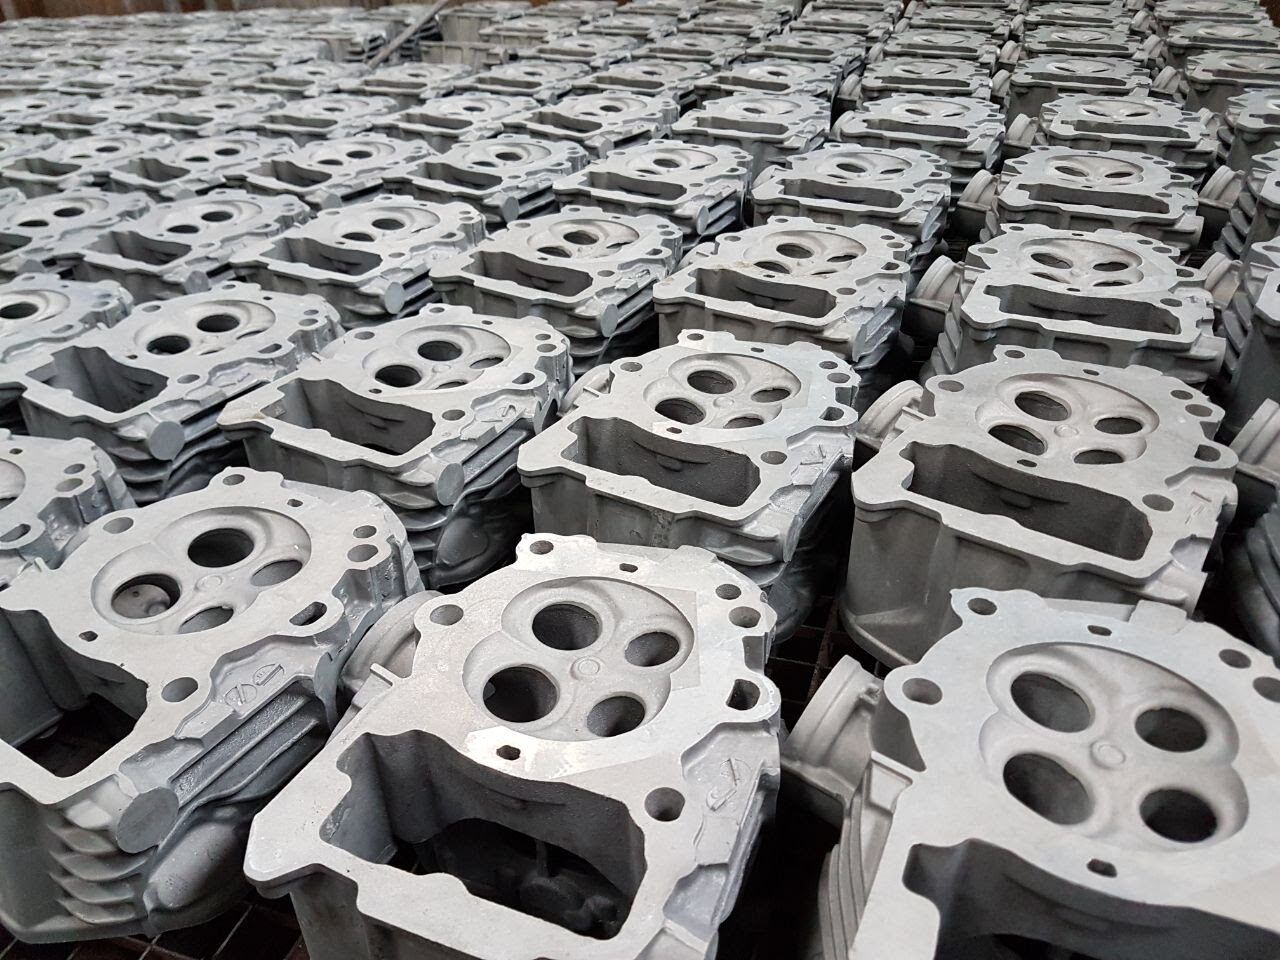
Je nach Aufgabe erreichen wir damit Entsanden und Entkernen von Gussteilen, Entzundern und Entrosten, das Brechen von Graten und scharfen Kanten, definiertes Aufrauen als Haftgrund oder ein gleichmäßiges, dekoratives Mattieren. Welche Strahlmittel sich für welchen Werkstoff eignen, vertieft unser Fachbeitrag zu Strahlmitteln und ihrer Wirkung auf Gussoberflächen.
Geeignete Bauteile und Werkstoffe
Wir strahlen Stahl, Guss, Edelstahl und Aluminium. Weil diese Werkstoffe unterschiedlich auf den Strahlprozess reagieren, stimmen wir das Verfahren je Werkstoff so ab, dass die Oberfläche optimal vorbereitet, das Bauteil aber nicht geschädigt oder unzulässig verformt wird. Empfindliche Geometrien und Maßtoleranzen behalten wir dabei im Blick.
- Vorbereitung vor Pulverbeschichtung, Industrielackierung und Spritzverzinkung
- Entrosten und Entzundern von Stahl- und Gussbauteilen
- Aufrauen für definierte Haftung bei anspruchsvollen Schichtsystemen
- Reinigung von Serienteilen und Einzelstücken bis hin zu Großbauteilen
Für sperrige Großbauteile steht eine Großraum-Strahlkabine zur Verfügung; hohe Stückzahlen laufen wirtschaftlicher über das Durchlaufstrahlen auf der Serienanlage.
Qualitätssicherung und Dokumentation
Oberflächengüte ist bei uns ein Messwert, keine Sichtkontrolle: Die Rauheit wird messtechnisch erfasst und gegen die Vorgabe geprüft, der Reinheitsgrad nach ISO 8501-1 beurteilt – metallisch reine Untergründe erreichen wir bis Sa 2½ bis Sa 3. Auf Wunsch führen wir vor der Serienfreigabe eine Erstmusterprüfung durch und dokumentieren die Prüfwerte in digitalen Protokollen, die sich für Erstmuster, Serienlieferung und Audits nachvollziehen lassen.
Eckdaten
- Werkstoffe
- Stahl, Guss, Edelstahl, Aluminium
- Losgrößen
- Einzelteil bis Großserie
- Qualität
- Rauheit messtechnisch kontrolliert
- Anschluss
- direkt in Beschichtung/Lackierung überführbar