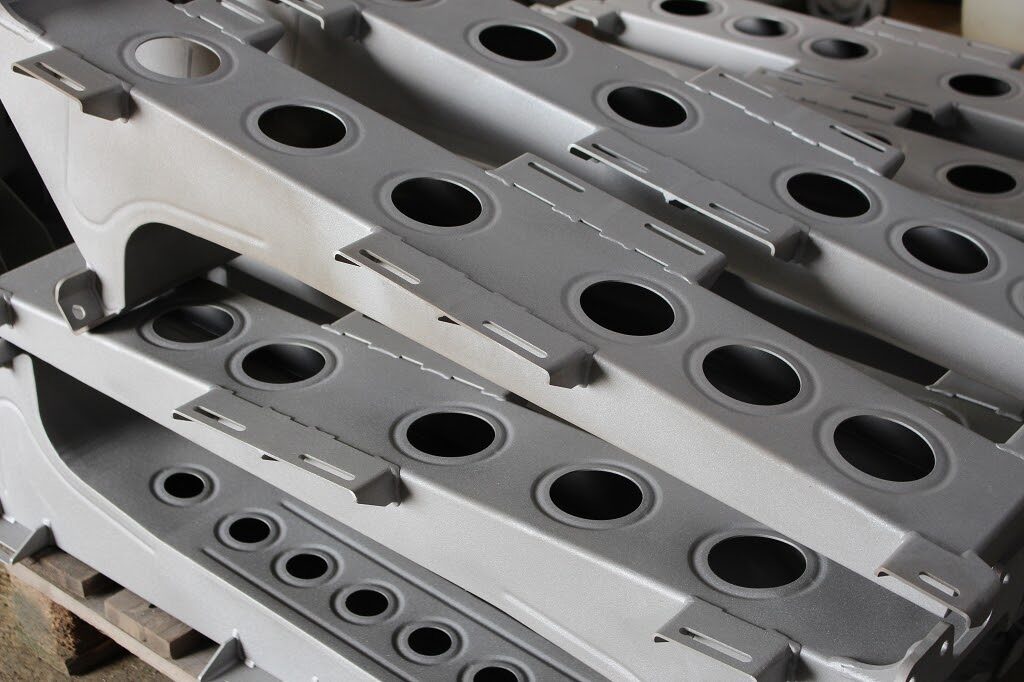
Pulverbeschichten ist das Verfahren der Wahl, wenn Metallbauteile dauerhaft geschützt und zugleich farblich definiert werden sollen – vom einzelnen Rahmen aus dem Maschinenbau bis zur wiederkehrenden Serie für Zulieferer der Metall- und Fahrzeugindustrie. Weil der Pulverlack lösemittelfrei aufgetragen und eingebrannt wird, entsteht in einem Arbeitsgang eine geschlossene Schicht, die mechanisch belastbar und witterungsbeständig ist.
Verfahren im Detail
Der Prozess läuft in vier aufeinander aufbauenden Schritten ab. Entscheidend für das Ergebnis ist dabei nicht die Applikation selbst, sondern die Vorbehandlung: Auf einer nicht sauber vorbereiteten Oberfläche haftet auch ein einwandfrei aufgetragenes Pulver nicht dauerhaft.
- Vorbehandeln – Öl, Fett, Zunder und Rost werden entfernt, etwa durch Entfetten oder Strahlen. Die trockene, aktivierte Oberfläche sichert Haftung und Korrosionsschutz.
- Applizieren – Der Pulverlack wird über eine Corona- oder Tribo-Pistole elektrostatisch aufgeladen und auf das geerdete Werkstück gesprüht. Er haftet auch an schwer zugänglichen Stellen; Overspray wird abgesaugt und wiederverwendet.
- Einbrennen – Im Ofen schmilzt das Pulver bei rund 160–200 °C, fließt aus und vernetzt zu einer geschlossenen Schicht. Je nach Pulver und Wandstärke dauert das etwa 10–30 Minuten.
- Prüfen – Nach kontrolliertem Abkühlen werden Schichtdicke, Haftung und Oberflächengüte kontrolliert.
Über Pulverart und Rezeptur steuern wir Beständigkeit und Aussehen: Polyester für witterungs- und UV-beanspruchte Bauteile im Außenbereich, Epoxid für hohe Chemikalienbeständigkeit im Innenbereich, Epoxid-Polyester als robuste Innenbeschichtung. Farbtöne liefern wir nach RAL und NCS sowie als Sonder- und Effektfarben wie Metallic oder Eisenglimmer, in Glanzgraden von matt über seidenglänzend bis hochglänzend, glatt oder strukturiert. Den vollständigen Ablauf beschreibt unser Fachbeitrag zum elektrostatischen Beschichtungsverfahren in vier Schritten.
Geeignete Bauteile und Werkstoffe
Beschichtbar sind Stahl, Aluminium sowie feuerverzinkte und nichtrostende Stähle – vom Einzelteil bis zur Großserie. Typisch sind Rahmen und Anbauteile, Profile und Blechteile, Sicht- und Funktionsbauteile aus Maschinen- und Metallbau, Fahrzeugteile sowie Bauteile für Fassade und Möbel. Bauteile für den Außeneinsatz oder chemisch belastete Umgebungen profitieren besonders von der geschlossenen Schicht mit guter Kantendeckung.
Vorhandene Altbeschichtungen sind kein Hindernis: Wir entfernen sie vorab durch chemisches Entlacken im Tauchbad oder thermische Entlackung im Pyrolyseofen, sodass das Bauteil sauber in die Beschichtung geht.
Qualitätssicherung und Dokumentation
Gleichbleibende Qualität entsteht durch kontrollierte Prozesse und Prüfung am fertigen Teil. Vorbehandlungsbäder und Ofentemperaturen werden überwacht, das Ergebnis am Bauteil gemessen. Schichtdicke, Glanzgrad und Farbton prüfen wir bei jedem Auftrag; auf Wunsch dokumentieren wir die Werte für Ihre Wareneingangsprüfung.
- Schichtdicke – typisch 60–120 µm, gemessen nach DIN EN ISO 2360 / 2178
- Haftung – Gitterschnitt nach ISO 2409
- Glanzgrad – Messung nach ISO 2813
- Korrosionsschutz – Salzsprühnebeltest am Prüfblech
- Güterichtlinien – GSB, Qualicoat und QIB als Orientierung
Innerhalb der HAASE-Gruppe arbeitet die PICTUM Oberflächentechnik nach ISO 9001.
Eckdaten
- Farben
- alle RAL-/NCS-Töne, matt bis glänzend
- Schichtdicke
- typisch 60–120 µm
- Werkstoffe
- Stahl, Aluminium, verzinkte und nichtrostende Stähle
- Losgrößen
- Einzelteil bis Großserie
- Prüfung
- Schichtdicke, Glanz, Farbton, Haftung